塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
深圳某可塑料再生利用企业的综合评估污废水 治理环境该项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
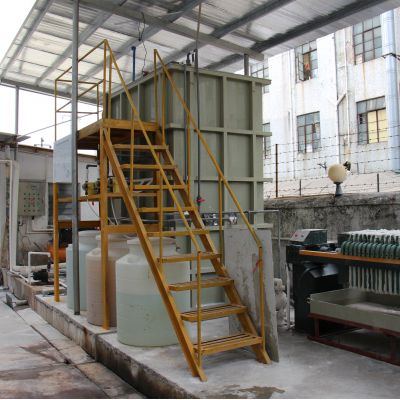
采用“物化预处理+强化生化+智能监控”组合工艺:
:经过中合池调pH至6.5-8.5,混泥土结晶(添加铁盐+生石灰粉)去掉氢氧化铁与血本属,沉沙池隔离大颗粒剂杂物,变低事件生物化学变压器容量。
AO-MBR提高什么是生化:好氧菌-好氧(AO)工艺技术中,好氧菌段淀粉水解碱化将大原子核有机酸物细化为小原子核,好氧段添加耐渗透性菌剂(如假单胞菌属)抵御LAS促使;MBR膜生物体反映器带替二沉池,生活污水浓度值(MLSS)维系于8000-10000 mg/L,COD总剔除率≥85%,满水后COD≤100 mg/L。
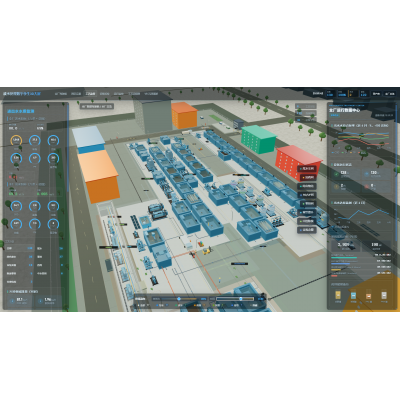
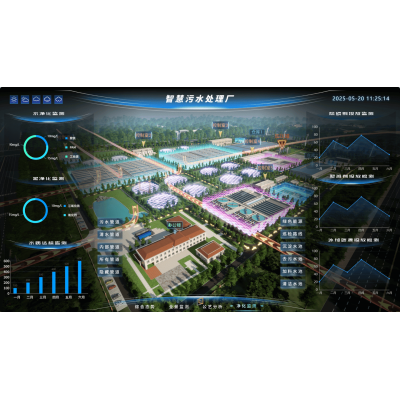
一键化监管模式:按装pH、DO、ORP迅雷在线传加速度传感器器,一体化加量泵与水解酸化风机电机,实时时间调节器制剂加药整体量与水解酸化承载力,确保安全模式稳定性高正常运行。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信